Ci sono sprechi, quando si parla di processi produttivi e soprattutto di Pmi, che spesso vengono sottovalutati e invece possono avere un peso anche notevole. Tra questi sprechi, troviamo le attese. Tempi persi aspettando materiali, approvazioni, macchine libere, informazioni. Individuarli e misurarli, per poi ridurli, è determinante. E bisognerebbe farlo prima di investire in nuove capacità produttive. Vogliamo approfondire l’argomento in modo concreto, al fine di fornire punti di vista e suggerimenti davvero utili. Ci affianca Roberto Panizzolo, docente di Organizzazione della produzione e dei sistemi logistici alla Scuola di Ingegneria dell’Università di Padova, dal 2007 anche direttore del corso di perfezionamento post-laurea in Lean Manufacturing.
Le principali cause delle attese
Il tempo perso in officina è spesso riconducibile alla gestione dei materiali: mancano componenti, i materiali sono disponibili ma non nel punto di utilizzo, si verificano errori di picking; si fanno i conti con approvvigionamenti tardivi, livelli di scorta non coerenti con la domanda, informazioni di magazzino non aggiornate.
Ma come sottolinea il prof Panizzolo, in molti casi il gap sta nel coordinamento del flusso produttivo. Magari una macchina è disponibile, ma il lavoro non parte perché – per esempio – manca un disegno, un programma CNC, un controllo qualità. La sincronizzazione è determinante. Servono contemporaneamente materiale, macchina, operatore, attrezzatura e informazione. Se manca uno solo di questi elementi, il processo si ferma. Nelle Pmi accade di frequente, come accade di avviare più attività insieme ma riuscire a farne scorrere poche senza interruzioni.
Anche la microgestione può diventare causa, sia pur indiretta, dei tempi di attesa. Se tutte le decisioni operative dipendono da una singola persona - titolare, responsabile di produzione, capo reparto – finisce per crearsi una sorta di collo di bottiglia. Una buona organizzazione si basa anche su decisioni centralizzate e altre delegate, con una chiara definizione di responsabilità e standard.
I costi nascosti dei tempi di attesa
I tempi di attesa generano diversi costi nascosti, tra cui l’aumento del lead time, un maggiore capitale immobilizzato nel work in process, più spazi occupati e movimentazioni. Non solo. A fronte di ritardi nelle consegne, un’impresa potrebbe concludere che la capacità produttiva sia insufficiente e decidere di acquistare una nuova macchina o procedere con nuove assunzioni. Essendo le cause del problema altrove, è chiaro che queste mosse non sarebbero risolutive e anzi potrebbero tramutarsi in ulteriori sprechi.
Mappare: un passo fondamentale
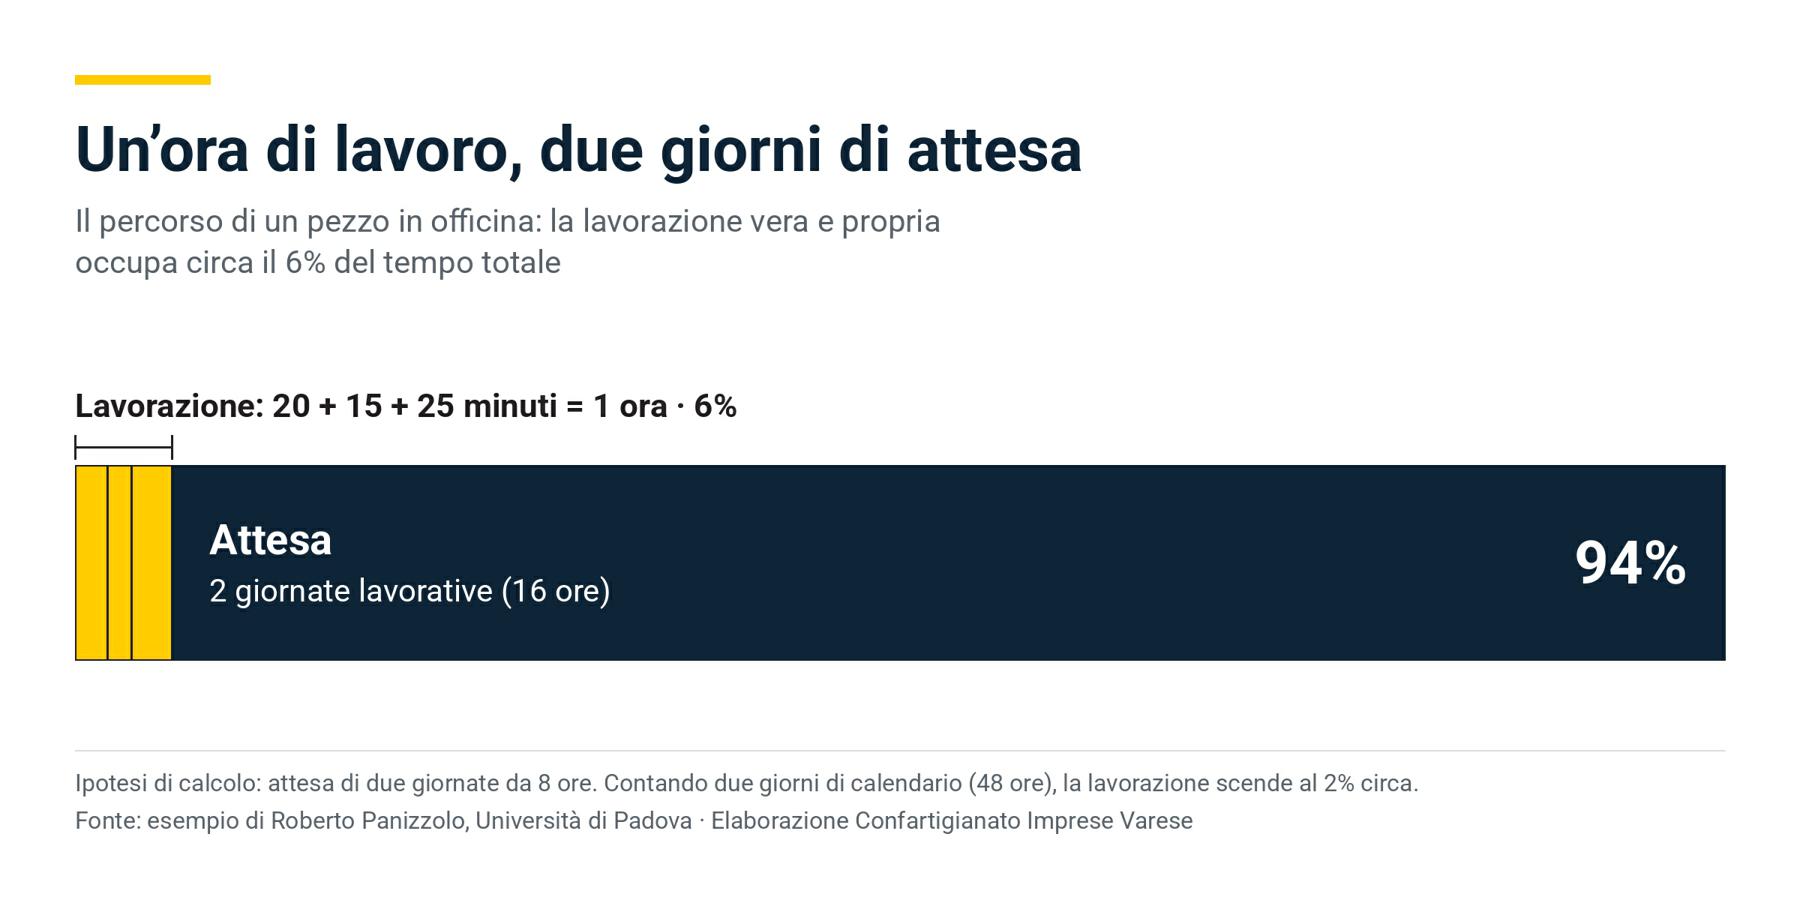
Il passo fondamentale è la mappatura del processo produttivo. Molte aziende hanno contezza del tempo necessario per eseguire una lavorazione, ma non del tempo complessivo che trascorre a partire da un ordine. Il prof Panizzolo fa un esempio concreto: un prodotto richiede 20 minuti di lavorazione, 15 per una lavorazione successiva e 25 di assemblaggio. Totale: un’ora. Se resta in attesa per due giorni, però, il lead time complessivo si dilata in modo anche significativo.
La mappatura restituisce una fotografia completa del processo e di ciò che non funziona a dovere. Consente di individuare anche il cosiddetto collo di bottiglia, tra le insidie più grandi. Un collo di bottiglia è una risorsa la cui capacità risulta inferiore alla domanda e che inevitabilmente genera una coda. Va ribadito: è molto importante capire dove si accumuli sistematicamente il WIP, cioè il lavoro in corso.
La mappatura è anche uno dei processi principali del Lean Manufacturing, approccio alla gestione aziendale ispirato al Toyota Production System, a sua volta sviluppato in Giappone nel secondo dopoguerra. L’obiettivo della produzione snella è eliminare ciò che non crea valore, quindi anche le attese inutili (tra i sette sprechi classici individuati dallo stesso TPS). Distinguere tra processing time e waiting time è la via per riuscirci. Non è raro scoprire che il tempo a valore aggiunto rappresenta una percentuale piccola del lead time complessivo.
Il ruolo della digitalizzazione
La digitalizzazione permette – tra l’altro – di aumentare la visibilità del processo produttivo, far emergere informazioni preziose ed evitarne la frammentazione. MES, ERP, sistemi di raccolta dati dalle macchine, sistemi APS di pianificazione, ma anche strumenti più semplici, aiutano a tenere sotto controllo ordini, macchine, reparti e materiali. Però attenzione: digitalizzare un processo male organizzato non lo rende automaticamente più efficiente. In alcuni casi, permette solo di gestirlo in tempi minori. Ma la carenza resta.
Gli strumenti più utili per ridurre le attese
Ma quali sono gli strumenti più adatti a una Pmi? Il prof Panizzolo cita in primis la Value Stream Mapping, la gestione visuale della produzione e i sistemi Kanban o pull per limitare il WIP. I tempi di setup si possono abbattere attraverso tecniche Smed, la disponibilità delle macchine si migliora tramite TPM. Sempre efficaci la standardizzazione delle attività e la limitazione del numero di ordini aperti contemporaneamente. Mettiamo un altro accento: introdurre più ordini nel sistema non significa necessariamente produrre di più, anzi spesso si ottiene solo un aumento delle code.
Un criterio pragmatico per stabilire la priorità degli interventi
Le Pmi, fisiologicamente, dispongono di risorse limitate. Serve stabilire quali siano gli interventi prioritari, e a tal fine l’esperto suggerisce un criterio pragmatico: una volta individuato – attraverso la mappatura – il punto in cui nascono sistematicamente le code, si mettono a fuoco le cause e si interviene. In un primo momento, con soluzioni a basso costo. Se da una nuova misurazione non emergono risultati positivi, si valutano poi investimenti tecnologici, concentrandoli là dove il beneficio potenziale è maggiore.
Un caso concreto: la Pmi metalmeccanica
Immaginiamo una Pmi metalmeccanica che produce componenti su commessa ma registra ritardi continui. Analizzando il flusso, scopre che le macchine lavorano solo per una parte della giornata. Nel resto del tempo, aspettano. La mappatura rileva inoltre che davanti a una determinata macchina si accumula molto lavoro, mentre altre hanno capacità disponibile.
L’azienda non acquista un nuovo impianto, ma decide di intervenire prima sull’organizzazione. Riduce il numero di ordini contemporaneamente in produzione, prepara i materiali prima dell’inizio della lavorazione, standardizza la programmazione, monitora quotidianamente le cause delle fermate. Dopo alcune settimane, il throughput aumenta e il lead time diminuisce. Il parco macchine non è stato modificato. Il principio è chiaro quanto efficace: prima della capacità produttiva, bisogna aumentare la capacità di utilizzare bene quella esistente. Il tempo produttivo disperso tra attese, code, rilavorazioni, decisioni e attività non sincronizzate, per molte Pmi, è un patrimonio nascosto. Nadine Solano
CONSULTA LA GUIDA COMPLETA